Artykuł sponsorowany
Dlaczego rysunek techniczny zmienia wycenę tego samego detalu w galwanizacji
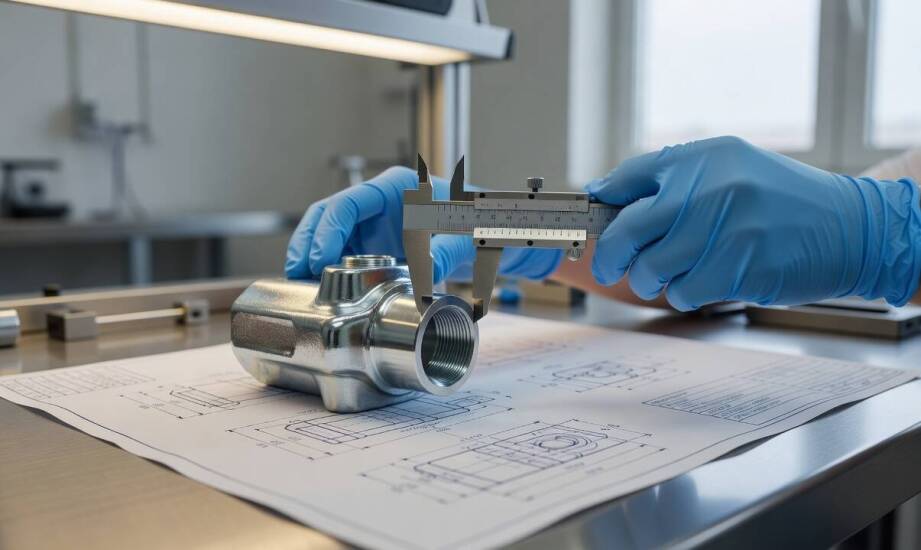
Dwa detale wykonane z tego samego stopu aluminium i charakteryzujące się zbliżonymi wymiarami zewnętrznymi trafiają do oceny technologicznej przed nałożeniem powłoki. Po szczegółowej analizie dokumentacji jedna część otrzymuje wycenę znacznie wyższą niż druga. Odmienna kalkulacja nie wynika z całkowitej powierzchni materiału, lecz z rygorystycznych wymagań zapisanych przez biuro projektowe. Konstruktorzy często zapominają, że sposób wymiarowania oraz oznaczenia specyficznych stref bezpośrednio definiują przebieg procesu chemicznego. Rysunek techniczny stanowi w tym przypadku nadrzędną instrukcję dla galwanizerni. Dokument ten determinuje liczbę koniecznych operacji przygotowawczych, dobór odpowiedniego oprzyrządowania oraz całkowity czas spędzony przez dany element w kąpieli roboczej.
Przeczytaj również: Wpływ regularnych ćwiczeń na mini bieżni na samopoczucie dzieci
Elementy rysunku technicznego wpływające na nakład pracy
Otwory przelotowe, otwory ślepe oraz precyzyjne gwinty wymagają specjalnego podejścia podczas planowania obróbki. Wewnątrz otworów o małej średnicy bardzo trudno uzyskać równomierny rozkład linii sił pola elektrycznego. Zjawisko to fizycznie utrudnia nałożenie warstwy metalu o grubości zgodnej z resztą pokrywanego detalu. Gwinty o niewielkim skoku nierzadko wymuszają zastosowanie indywidualnego systemu podwieszania lub nałożenie fizycznych osłon, aby uniknąć zalania zwoju nadmiarem materiału. Strefy pozbawione powłoki oznacza się na płaskiej dokumentacji grubą linią punktową lub rozbudowanym opisem tekstowym. Obecność takich miejsc zmusza operatorów do wykorzystania specjalistycznych taśm maskujących, odpowiednio dobranych korków lub dedykowanych lakierów. Ręczne nakładanie oraz późniejsze usuwanie tych mechanicznych zabezpieczeń wyraźnie wydłuża czas przygotowania partii.
Przeczytaj również: Zgrzewanie ultradźwiękowe a minimalizacja odpadów w przemyśle tekstylnym
Wąskie tolerancje rozkroju i pasowania wymuszają niezwykle rygorystyczne sterowanie gęstością prądu oraz czasem trwania całego cyklu. Anodowanie stopów aluminium czy chemiczne nakładanie niklu na elementach o skomplikowanej geometrii wewnętrznej zwiększa ryzyko powstania wad w obszarach trudno dostępnych. Konstruktor musi precyzyjnie określić docelową chropowatość powierzchni oraz wskazać ewentualne limity nadbudowy dla gwintów. Brak pełnych wytycznych sprawia, że technolodzy muszą założyć najbezpieczniejszy i najbardziej czasochłonny wariant realizacji. Konieczność wykonywania drobiazgowych pomiarów mikrometrycznych przed procesem i po jego zakończeniu angażuje dodatkowo wykwalifikowany personel z działu kontroli jakości.
Przeczytaj również: Kredyty indeksowane do franka: Jakie są najczęstsze problemy prawne i jak je rozwiązać?
Grubość warstwy, kryteria odbioru i organizacja partii
Oczekiwana grubość nakładanej warstwy ochronnej bezpośrednio decyduje o czasie przebywania materiału w wannie roboczej. Międzynarodowe normy branżowe definiują konkretne klasy grubości powłok dla procesów takich jak cynkowanie. Wybór wyższej klasy odpornościowej oznacza dłuższy kontakt z roztworami chemicznymi oraz zwiększone zużycie energii elektrycznej niezbędnej do utrzymania właściwej temperatury roztworu. Zdefiniowane przez inżyniera kryteria odbioru potęgują stopień skomplikowania procedur laboratoryjnych. Surowy wymóg zachowania minimalnej grubości powłoki na ostrych krawędziach oraz obligatoryjne testy przyczepności zmuszają zakłady do wdrażania zaawansowanych urządzeń analitycznych. W przedsiębiorstwie galwanicznym Elbit do rzetelnej weryfikacji nałożonych struktur wykorzystuje się precyzyjne spektrometry rentgenowskie X-Strata, które pozwalają bezinwazyjnie zbadać powleczony detal.
Wielkość zamówionej serii produkcyjnej zasadniczo modyfikuje ostateczny koszt jednostkowy zlecenia. W przypadku krótkich partii próbnych cały nakład pracy związany z opracowaniem ścieżki technologicznej rozkłada się na zaledwie kilkanaście sztuk. Przy dużych zleceniach przemysłowych ten sam wydatek początkowy ulega rozproszeniu, co zmniejsza udział kosztów stałych w kalkulacji dla pojedynczego elementu. Sposób fizycznego montażu detali o nietypowym kształcie w przestrzeni roboczej wymaga nierzadko zaprojektowania dedykowanych stelaży. Odpowiednio skonstruowane zawieszki gwarantują stabilny i nieprzerwany przepływ prądu, minimalizując ryzyko powstawania przypaleń. Na ostateczną cenę galwanizacji wpływa zatem bezpośrednio etap planowania ułożenia elementów na trawersach linii technologicznej.
Końcowa kalkulacja kosztów pokrywania metali powłokami ochronnymi wynika wprost ze specyfikacji technicznej oraz z parametrów logistycznych wybranej partii. Standardowe przeliczenie całkowitej powierzchni detalu na decymetry kwadratowe stanowi w nowoczesnym przemyśle jedynie punkt wyjścia do rzetelnej wyceny. Złożone maskowanie precyzyjnych gwintów, konieczność badania elementów w wąskich przedziałach tolerancji oraz budowa dedykowanych układów nośnych przekładają się na realny czas pracy maszyn. Wyeliminowanie błędów i braków w dokumentacji przed przekazaniem zlecenia do produkcji pozwala uniknąć nieporozumień oraz gwarantuje pełną stabilność parametrów warstwy ochronnej. Właściwie przygotowany rysunek techniczny optymalizuje cały przebieg obróbki i zabezpiecza interesy obu stron procesu wytwórczego.
Kategorie artykułów
Polecane artykuły
W jakich przypadkach należy skorzystać z usług urologa dziecięcego?
Urologia dziecięca to istotna dziedzina medycyny, która koncentruje się na problemach układu moczowego oraz narządów płciowych najmłodszych. Właściwe zrozumienie momentów, gdy konieczna jest konsultacja z ekspertem w tej dziedzinie, pozwala na zapewnienie maluchom adekwatnej opieki zdrowotnej. W art

Zgrzewanie ultradźwiękowe a minimalizacja odpadów w przemyśle tekstylnym
Zgrzewanie ultradźwiękowe to nowoczesna metoda, która rewolucjonizuje przemysł tekstylny. Dzięki efektywności i precyzji minimalizuje odpady, co jest istotne dla zrównoważonego rozwoju. Wprowadzenie tej technologii pozwala na redukcję kosztów oraz poprawę jakości wyrobów. Warto zgłębić temat zalet z